中文版
 English

 热门搜索:
 DDK2网带

烧结炉网带又跑偏?先查这5个地方
烧结炉网带跑偏、卡边,很多人第一反应是"厂家质量不行"。
拥有近百年网带制造经验的厂家告诉您,相当一部分跑偏故障出在安装和使用环节,调试不当会明显缩短使用寿命。
按顺序自查这5个地方,能大幅减少停机排查时间。
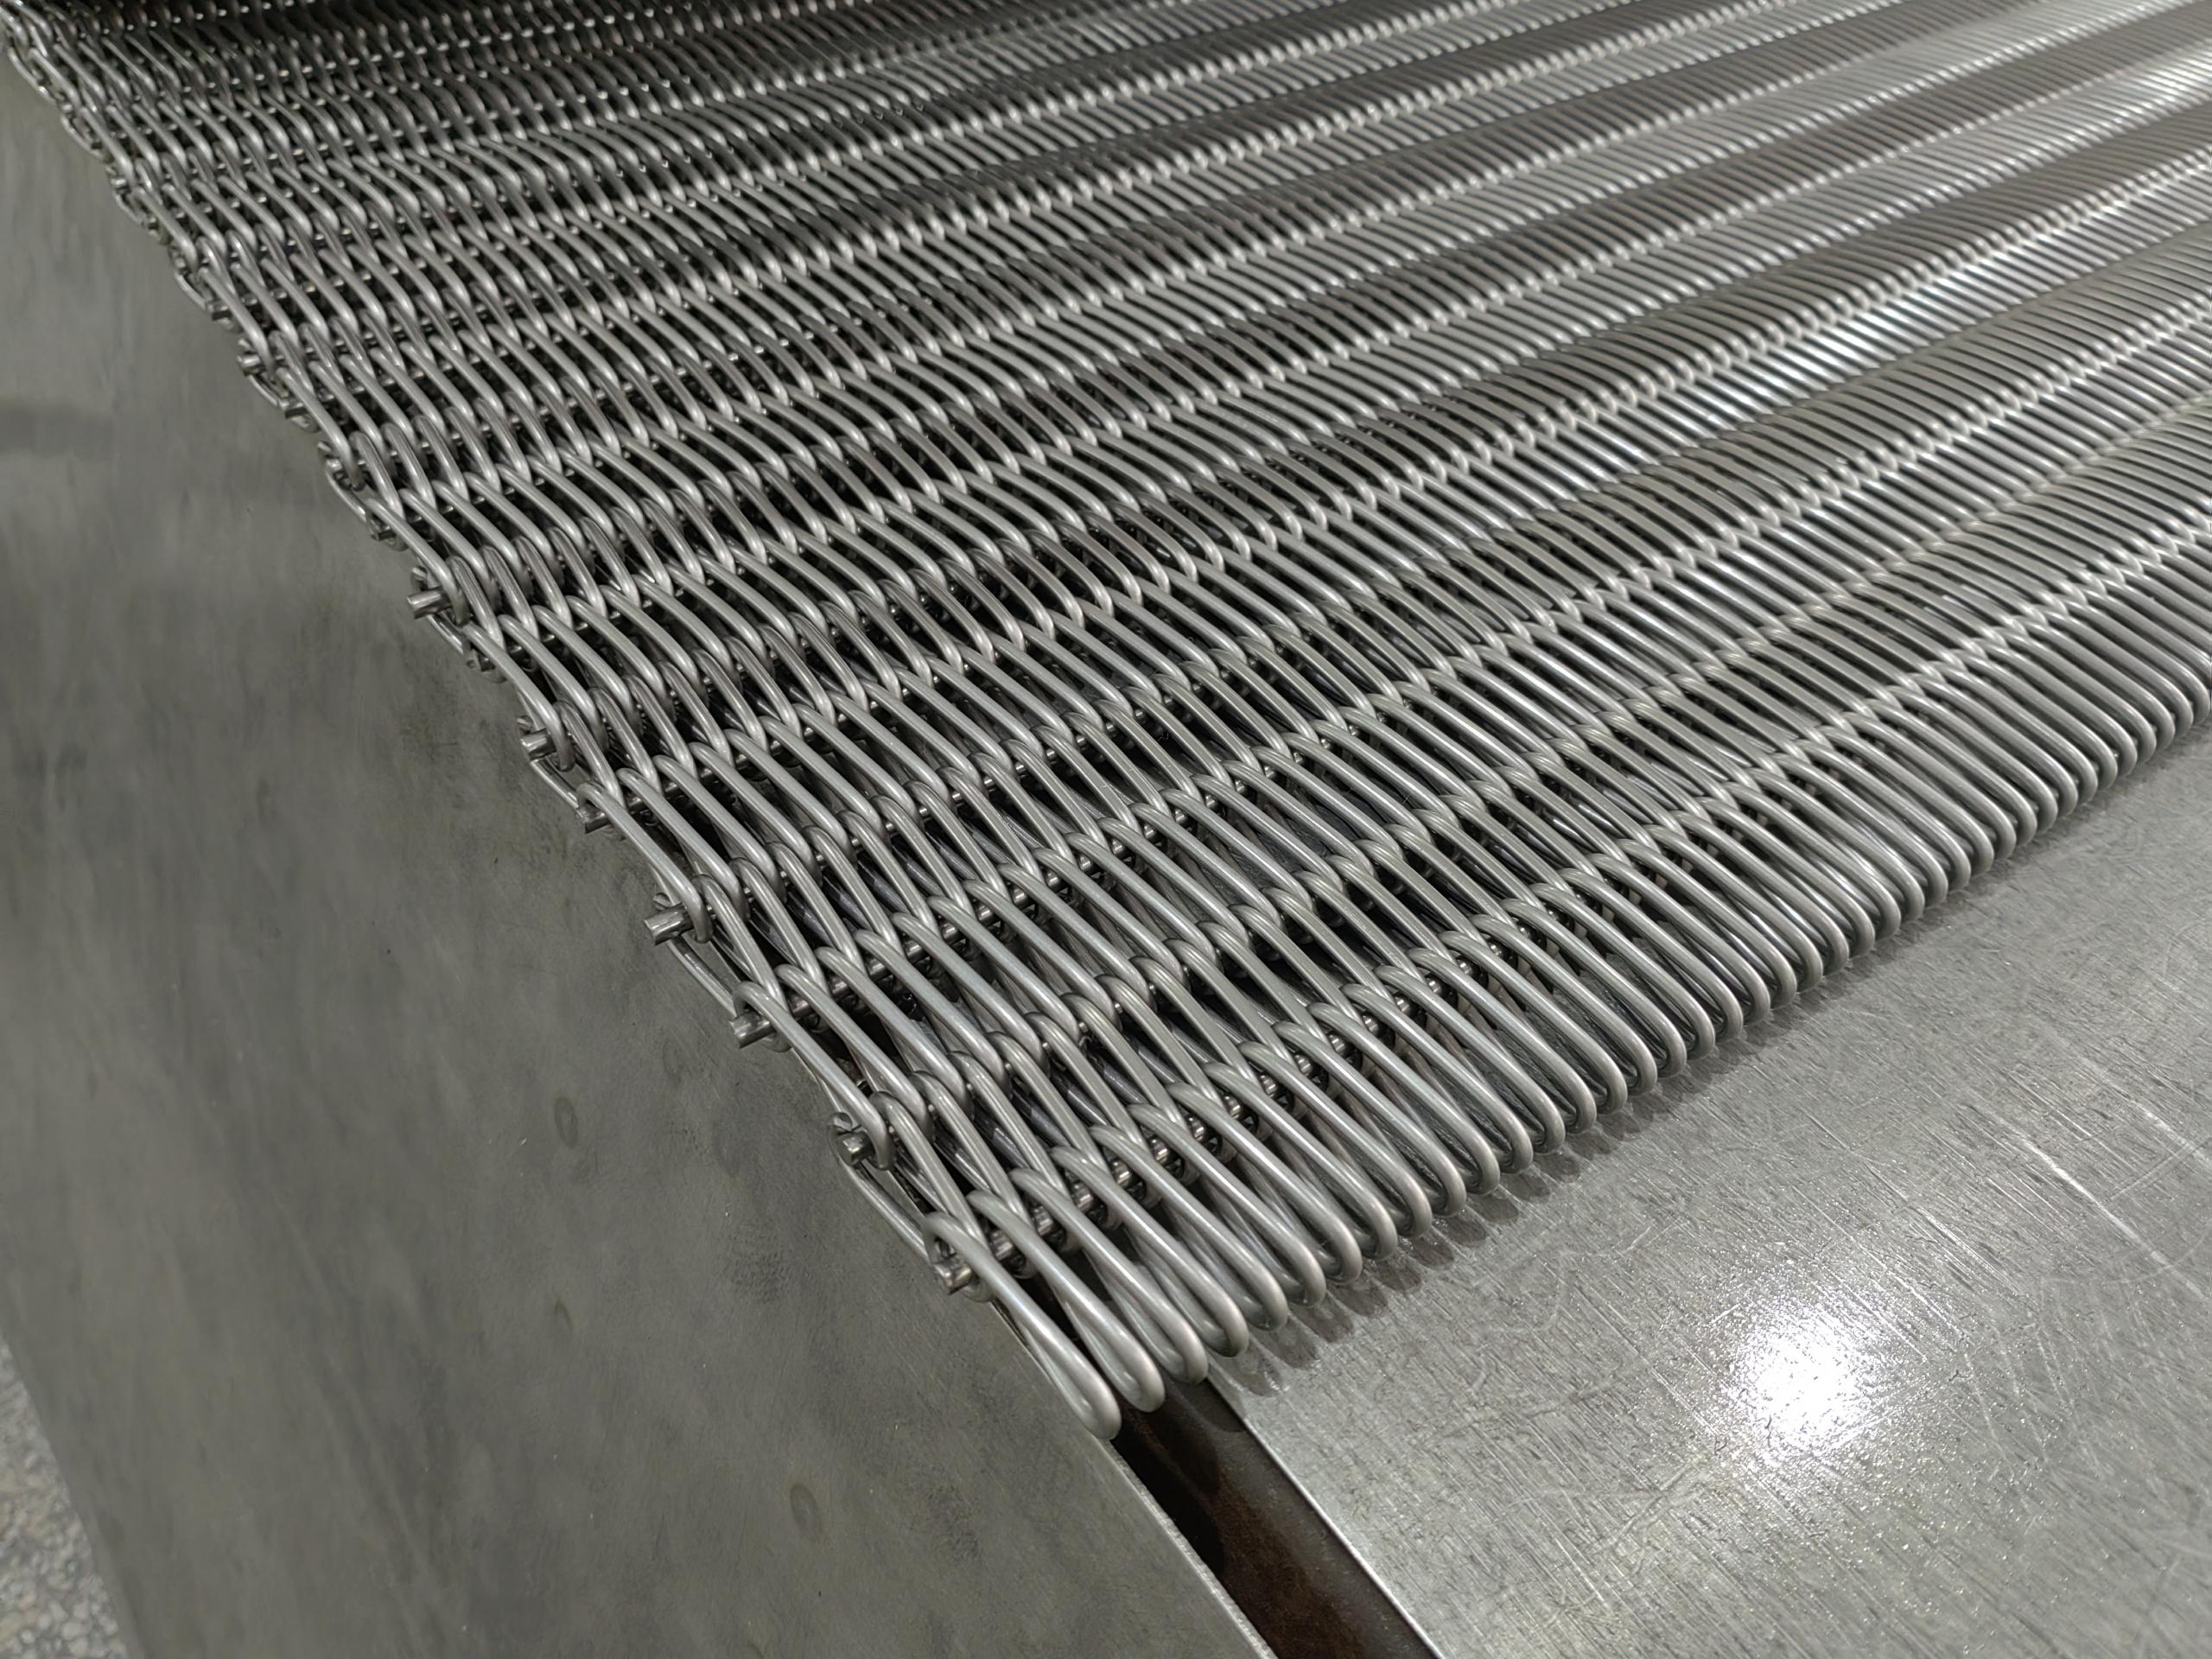
一、跑偏排查5步法
1. 张紧力
冷态张力过大,热膨胀后直接超限,加速蠕变。
正确做法:安装时保持松弛,升温到工作温度后再微调。
2. 托辊平行度
辊子不平行是蛇形跑偏的常见根源。
正确做法:多次调试,确认辊轴的平行。
3. 过渡板磨损
过渡板磨出沟槽会割伤烧结炉网带边缘钢丝。
正确做法:定期对设备本身做常规检查。
4. 异物卡阻
炉内结瘤、工件碎屑卡进网孔会刮伤甚至拉断网丝。
正确做法:及时清理。
5. 热膨胀补偿
安装时没预留热膨胀量,高温下烧结炉网带卡在头尾轮之间,可能造成不可逆变形。
正确做法:按温差和带长计算预留膨胀间隙。
跑偏排查对照表
顺序 | 检查项 | 判定与后果 | 处理动作 |
1 | 张紧力 | 冷态张力过大→热膨胀超限、加速蠕变 | 冷态保持松弛,工作温度后再微调 |
2 | 托辊平行度 | 辊子不平行→蛇形跑偏 | 多次调试,确认辊轴的平行 |
3 | 过渡板磨损 | 磨出沟槽→割伤边缘钢丝 | 定期对设备本身做常规检查 |
4 | 异物卡阻 | 结瘤碎屑卡孔→刮伤、拉断网丝 | 及时清理炉内异物 |
5 | 热膨胀补偿 | 未预留→高温卡死、不可逆变形 | 安装时预留热膨胀量 |
二、5项都正常,再查烧结炉网带本身
如果这5项都正常,再回头查烧结炉网带本身的对称性、焊点均匀度。把排查顺序理清楚,能大幅减少停机排查时间,也避免误判责任归属。
三、常见问题(FAQ)
Q1:烧结炉网带跑偏为什么先查安装而不是先找厂家?
行业经验显示,相当一部分跑偏故障由安装与使用环节造成。先自查安装项,能快速排除主因,避免误判责任、耽误复产。
Q2:烧结炉网带张紧力为什么不能一次调到位?
冷态调得过紧,升温后热膨胀会让张力直接超限,加速蠕变。正确做法是冷态保持松弛,逐步升温度后再微调。
Q3:过渡板磨损到什么程度必须处理?
磨损达到毫米级就要更换或堆焊。磨出的沟槽会持续割伤烧结炉网带边缘钢丝,造成边缘断丝。
Q4:烧结炉网带蛇形跑偏(左右摆动)最常见的原因是什么?
托辊不平行。用激光对中仪校准各托辊与头尾轮的平行度,多数蛇形跑偏可以解决。
Q5:高温炉烧结炉网带安装时要预留多少热膨胀量?
按温差、带长和材质线膨胀系数计算,原则是冷态安装时留足间隙,热态工作时烧结炉网带刚好张紧而不卡死。
Q6:炉内异物对烧结炉网带有什么伤害?
结瘤、工件碎屑卡进网孔会刮伤网丝,严重时直接拉断。日常停机时要及时清理炉内异物。
Q7:自查完安装项还是跑偏,怎么办?
再查烧结炉网带本身的对称性和焊点均匀度,并联系厂家提供烧结炉网带复检。把前面的自查结果同步给厂家,能加快定位速度。
一句话总结:跑偏先查5个地方,别急着怪厂家——很多停机时间,本来可以省下来。
关西金属网科技(昆山)有限公司,由日本关西金网株式会社(创立于 1935 年)与台湾久恩企业股份有限公司合资设立,专精特新企业,拥有 70 余项专利,拥有近百年金属网带研发制造经验,为烧结炉、热处理、食品加工、医疗、化工等行业提供金属网带选型与定制服务。
在高温炉领域,是丰东、三立、高斯达乐、布莱史塔、米巴等设备企业长期合作伙伴,可为烧结炉设备厂商提供高温网带一站式配套解决方案。