中文版
 English

 热门搜索:
 食品加工输送网带

陶瓷基板排胶炉网带怎么选?连续网带炉材质与开孔选型要点
一、陶瓷基板放量,排胶炉成产线标配
AI算力带动高速光模块和功率器件需求,陶瓷基板正在大规模放量。陶瓷基板排胶炉网带的选型,成为很多产线设备采购时的必答题。
氮化铝、氮化硅、氧化铝基板产线相继扩产,对热处理设备的需求同步上升。
流延成型的生片坯体,进入烧结前必须先排胶。
排胶、脱脂、脱蜡,是陶瓷基板产线绕不开的前道工序。
这道工序的主流设备,就是网带式连续排胶炉。
二、排胶炉为什么用网带式连续炉
排胶炉网带在500~1000℃区间运行,把生片里的有机物、粘合剂烧除干净。
工艺要求坯体连续、稳定、均匀地通过温区,不能一批一批间歇处理。
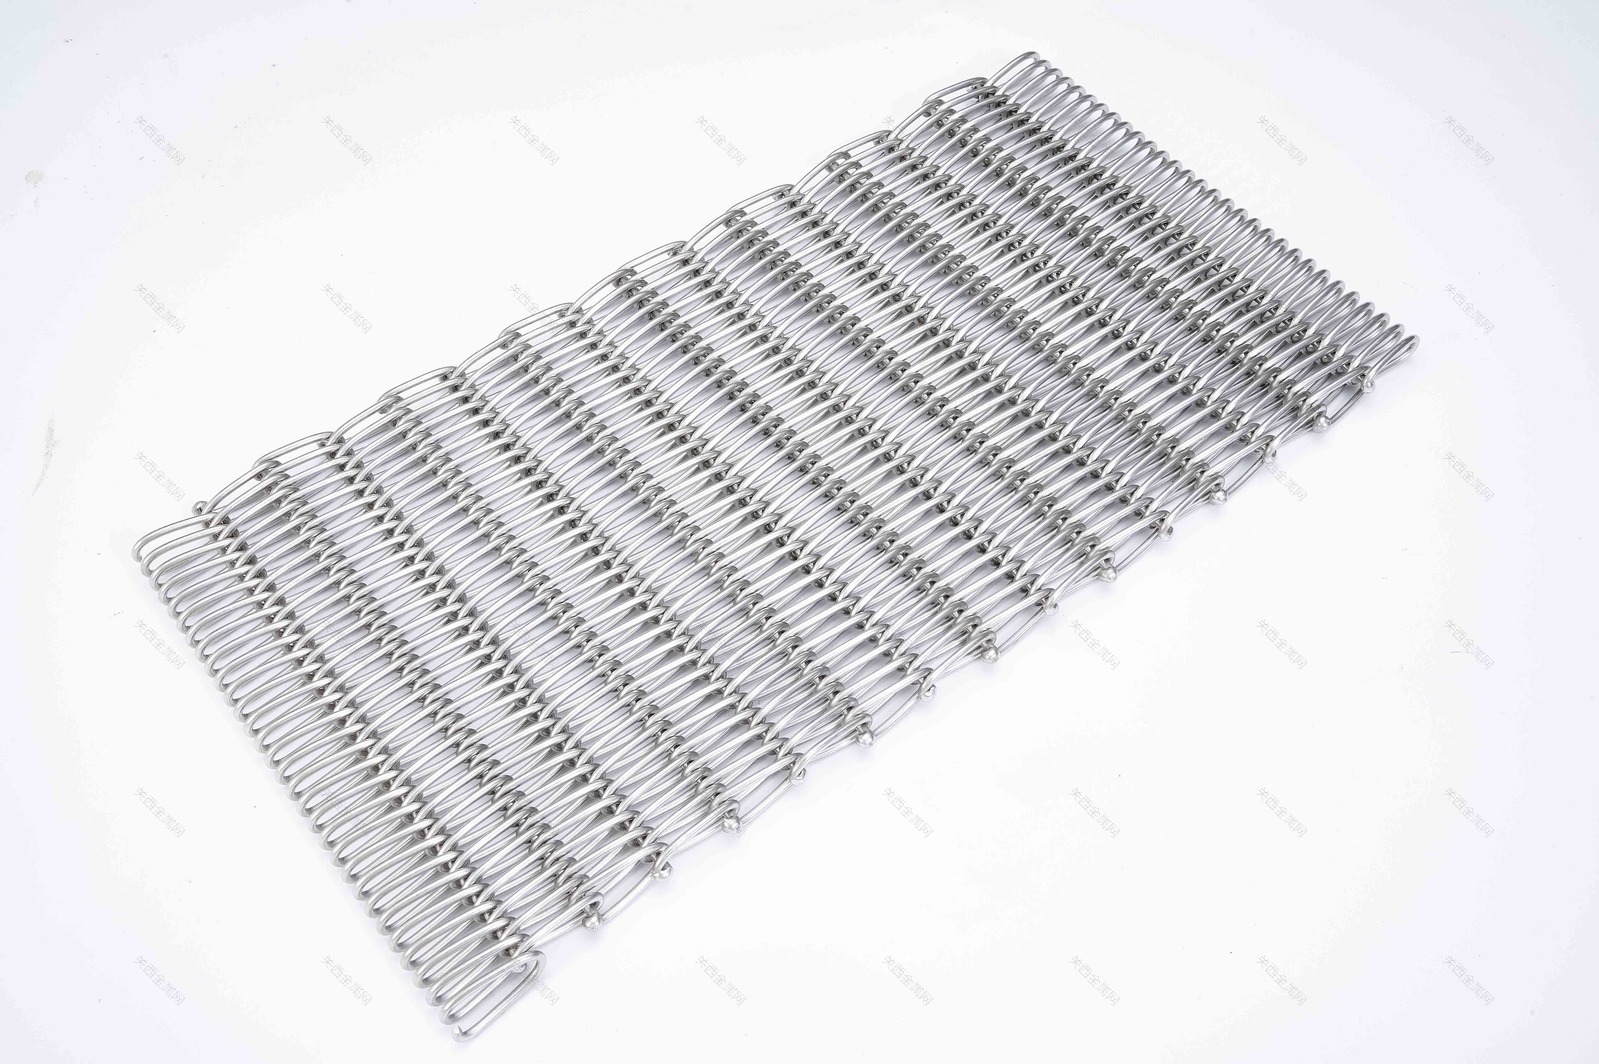
网带式连续炉用不锈钢耐高温网带承载输送,实现流水线式生产。
日本JTEKT Thermo Systems的网带式连续炉,明确用于MLCC、LTCC的脱脂工艺。
国内如MCL-PJL-14网带式排胶炉,同样服务电子陶瓷、粉末冶金坯体的脱脂脱蜡。
连续式输送、温度均匀、气氛可控,是排胶炉选网带的三个理由。
三、排胶炉网带怎么选:先定材质
排胶温度一般在500~700℃,多数工况SUS304已经够用。
但陶瓷基板产线常常连续24小时运转,高温网带长期处于高温和有机物气氛中。
304在反复升温降温后易氧化、疲劳,寿命会明显缩短。
要求更稳的产线,建议用到310S,耐温约1150℃,抗氧化能力更强。
更高要求的场合还有314、Hardy-2等高温材质可选。
材质选错,网带会在排胶炉里先氧化后断裂,耽误的是整条产线。
四、排胶炉网带怎么选:再看丝径、节距与开孔
网带选型的关键,在于承载和透气,取决于丝径、节距与编织方式。
丝径太细,单根丝过载,长时间运行必断。
节距过大,小尺寸坯体容易漏料、卡料。
开孔率要匹配产品尺寸:坯体大,开孔可以大一些;坯体小,开孔必须收小。
报选型参数时,把产品尺寸、单件重量、排胶停留时间、网带宽度一起给厂家。
由厂家核算丝径和节距,而不是自己拍脑袋定规格。
边缘处理同样重要,卷边、包边方式直接关系网带使用寿命。
五、除了排胶,这几个环节也用到网带
LTCC烧成炉网带:LTCC低温共烧陶瓷的烧制,温度约850℃,网带式连续炉明确适用。
MLCC烧端网带炉、厚膜电路、片式元件的电极烘烤,都用网带炉。
铜浆烧成在网带炉中同样有良好表现。
这些环节与排胶炉一样,都是连续式金属网带的主场。
陶瓷基板方向的机会,集中在这些中低温连续炉环节,也就是电子陶瓷网带炉的主要应用场景。
六、这些环节不用网带,别选错
不是所有陶瓷烧结都用网带。
AMB陶瓷覆铜板的钎焊,主流是真空钎焊炉,在真空腔内完成800~950℃焊接。
氧化铝基板的致密烧结要到1600~1700℃,用的是推板窑或辊道窑。
氮化铝基板致密化烧结在1800~1900℃,用真空炉配合BN承烧板。
这些环节金属网带不适用,超过约1150℃就要换成陶瓷链或承烧板输送。
客户在选型前先确认自己的炉型,再谈网带配套,才不会走弯路。
七、常见问题(FAQ)
Q:排胶炉网带用304还是310S?
A:短期、非连续工况用SUS304可以;连续24小时产线建议310S起步,抗氧化、寿命更稳。
Q:网带开孔怎么定?
A:按最小产品尺寸留安全余量,坯体不能从网孔漏出;开孔率影响排胶时有机物的逸出,要平衡透气与承载。
Q:陶瓷基板方向,你们提供哪些网带?
A:排胶炉、LTCC烧成炉、电极烧成炉用的连续式金属网带,含310S、314、Hardy-2材质,支持按炉宽定制。
Q:高温烧结环节为什么不用金属网带?
A:氧化铝致密烧结1600℃以上、氮化铝1800℃以上,金属网带会氧化失效;行业用推板窑、真空炉配承烧板/陶瓷链输送。
八、关西金属网:陶瓷基板产线长期配套选择
关西金属网科技(昆山)有限公司,由日本关西金网株式会社(创立于1935年)与台湾久恩企业股份有限公司合资设立。
近100年金属网带研发制造经验,专精特新企业,拥有76项专利。
服务客户:丰东、三立、高斯达乐、布莱史塔、米巴。
如需选型或配套报价,欢迎联系:18913266109。