中文版
 English

 热门搜索:
 食品加工输送网带

金属网带怎么选?先分四类结构,再定五个参数
金属网带是所有工业输送网带的统称,但落到具体产线上,它至少分成四种完全不同的结构。
很多人采购时只说“要一条金属网带”,报个宽度和长度,结果拿到的带子跑偏、断丝、掉渣。
问题不在厂家,在于工况没有被翻译成结构。
这篇按“先分类、再定参”的顺序讲清楚,你可以对着自己产线逐条核对。
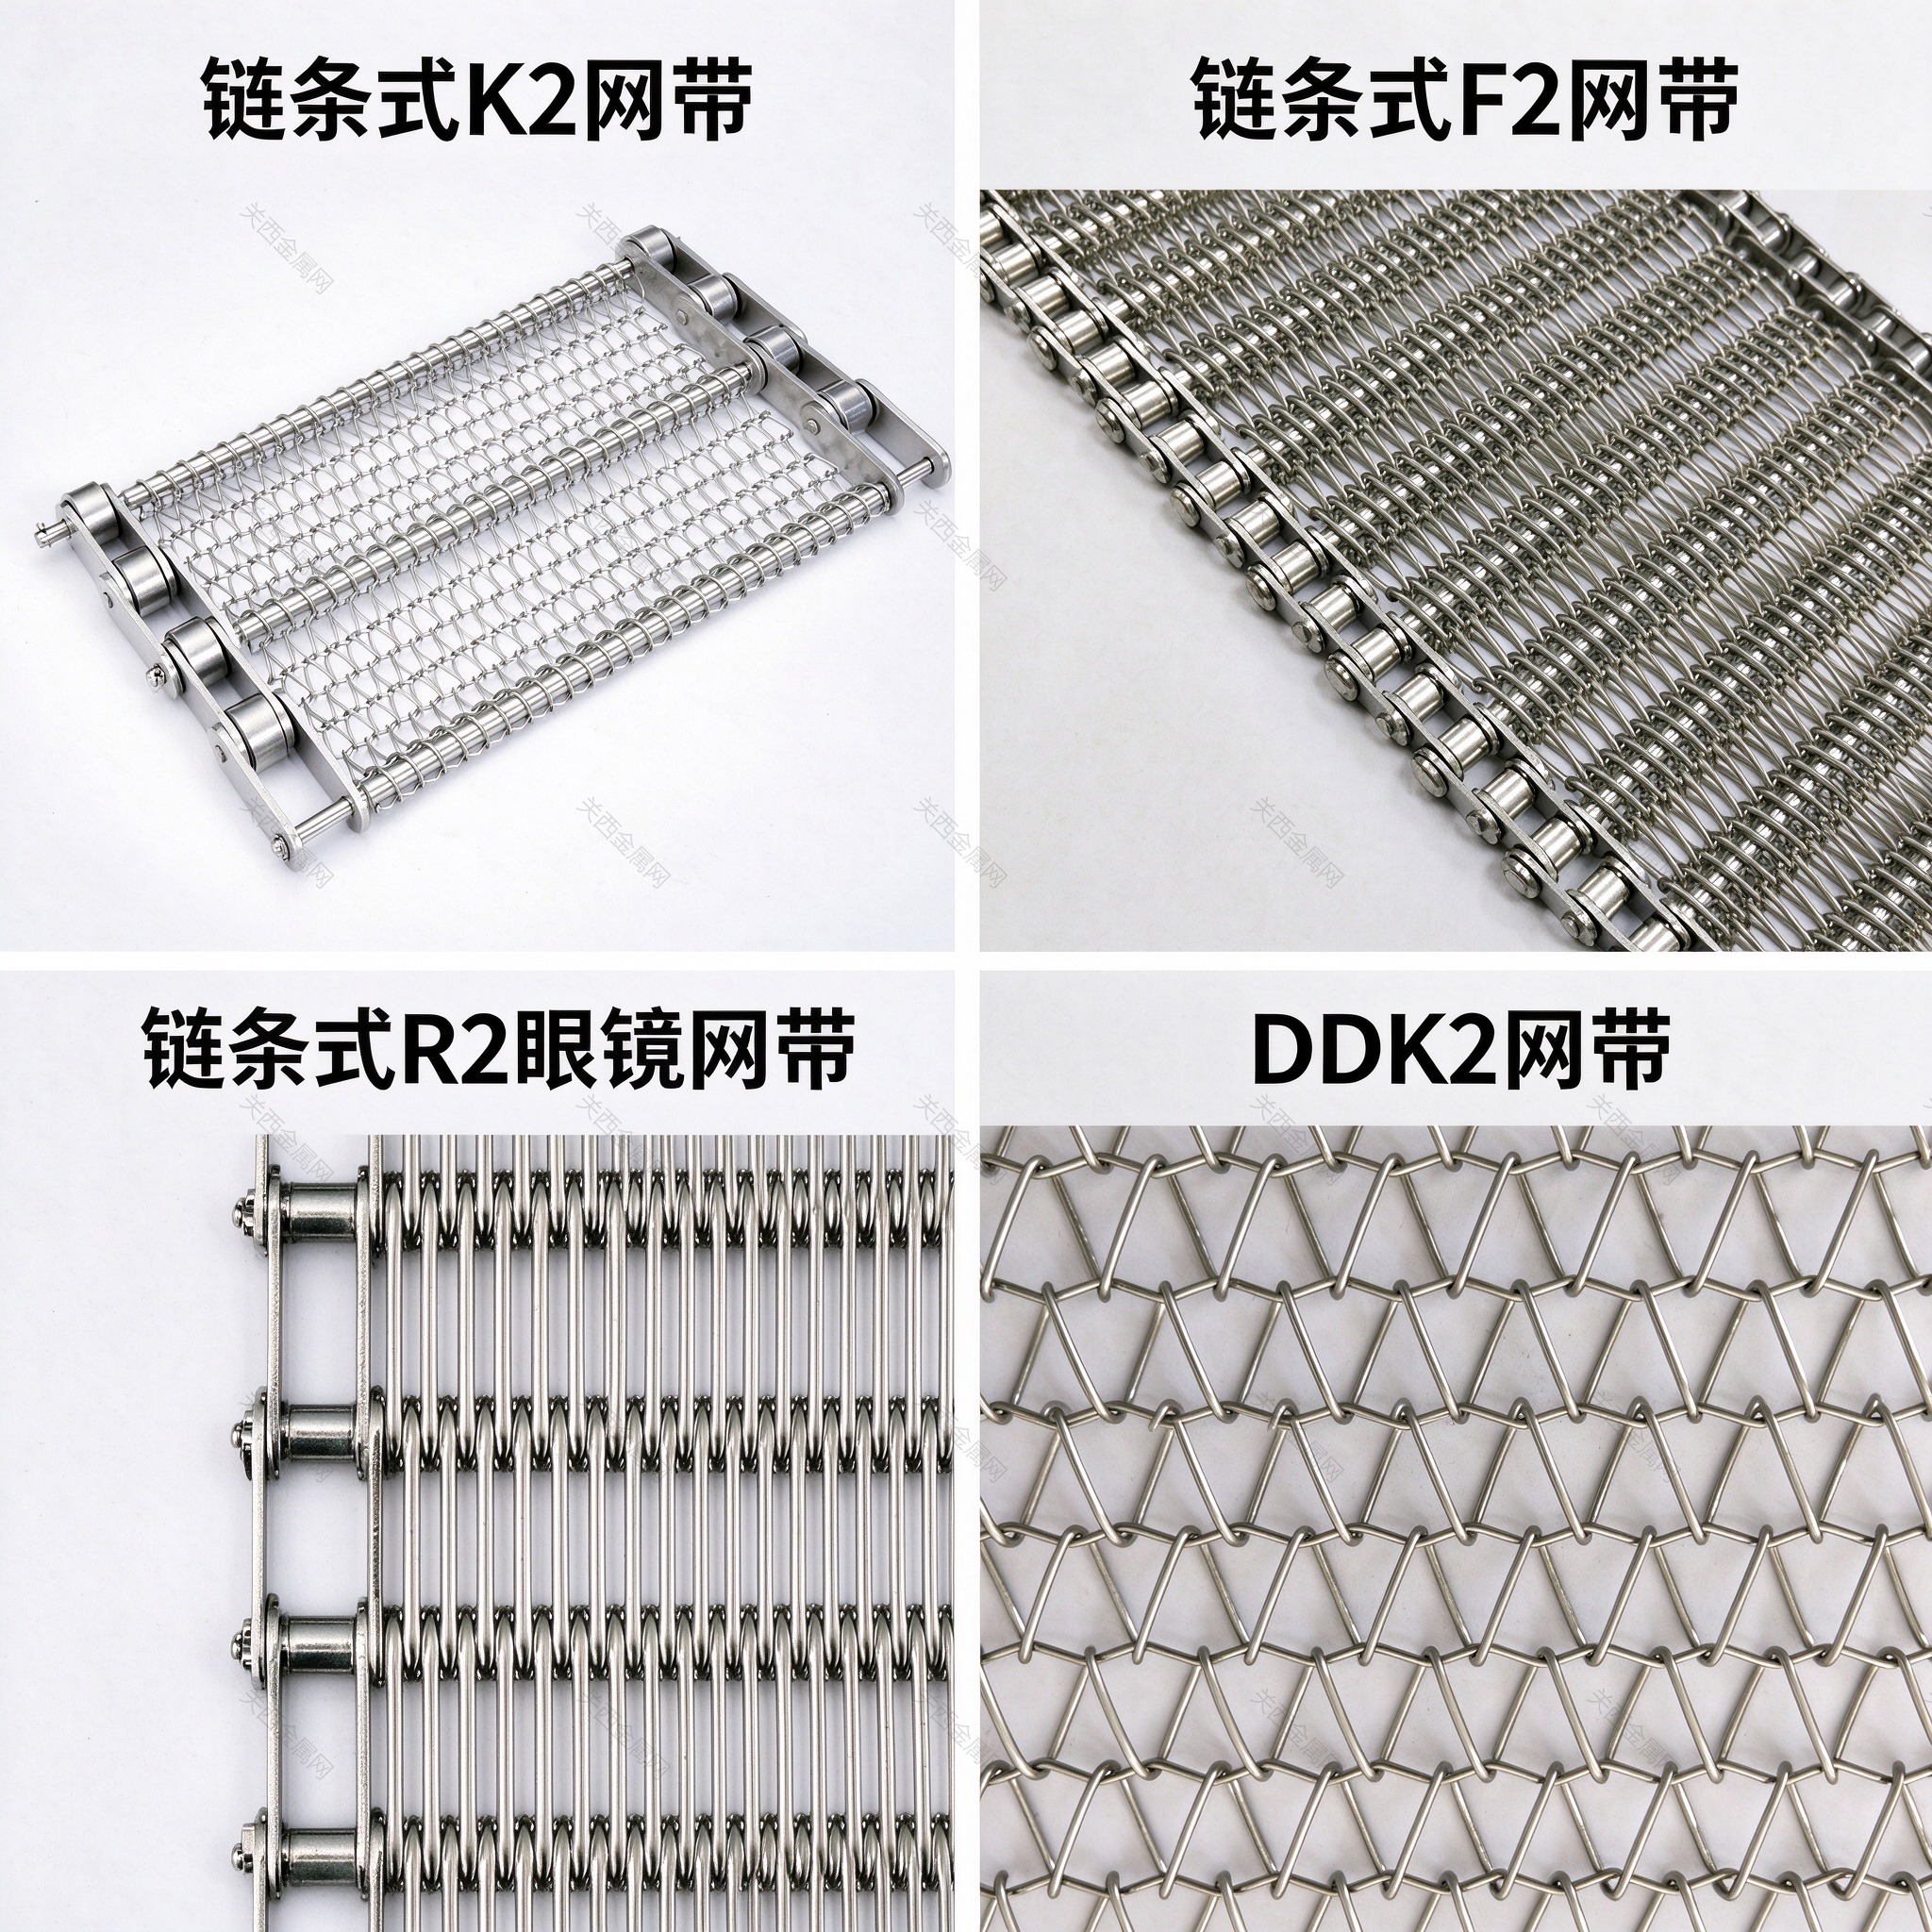
一、金属网带其实分四类,先看你的产线属于哪类
第一类是编织网带,包括平衡型(人字形)、乙型、菱形、力骨式。
它由网丝折弯、交叉编织而成,靠网面本身承载,适合中小件、连续输送。
第二类是链条式网带,靠两侧链条或中间链杆传动,网面只负责承载。
重载、宽幅、长距离、高温炉内连续运行,优先考虑这一类。
第三类是螺旋式网带,用于速冻塔、冷却塔、醒发塔这类需要爬升和转弯的工况。
第四类是链杆式、链板式,用于重型、大件、冲击载荷明显的场景。
分类定错,后面所有参数都是白算。
二、第一步定温度,温度决定材质下限
这是选型里最容易出错的一步。
常温到 400℃ 的食品、清洗、烘干工况,SUS304 足够,成本最低。
400℃ 到 800℃ 的热处理、回火、烘干,304 开始氧化起皮,建议 316L 或 310S。
800℃ 到 1100℃ 的烧结、钎焊、排胶、烧成,必须上 310S,部分工况要 314。
1100℃ 以上或冷热急变频繁的炉型,要看 2050S、Hardy-2 这类高镍耐热合金。
温度不是看峰值,是看长期连续运行温度。
很多厂家按峰值报材质,装上去三个月就蠕变伸长。
三、第二步定输送方式,直线、转弯、爬升不是一回事
直线输送最简单,编织网带加张紧轮即可。
需要转弯的产线,要看转弯半径和内外侧线速度差,普通编织带会内侧起拱、外侧撕裂。
爬升和下降用螺旋式,重点看螺旋塔的摩擦驱动结构和网面摩擦力。
宽幅超过 1.2 米的产线,必须考虑纠偏结构和加强边,否则跑偏是必然。
四、第三步定材质,五种常用不锈钢的边界
SUS304:食品、清洗、常规烘干,耐蚀够用,价格最低。
SUS316L:含钼,耐氯离子和油酸腐蚀,油炸、腌制、海鲜加工、化工介质优先。
SUS310S:25% 镍 20% 铬,抗氧化抗蠕变,800–1100℃ 连续工况的主力。
SUS314:更高镍和硅,耐温再上一档,适合 1100℃ 以上和冷热循环频繁的炉子。
2050S、Hardy-2:高端炉配套的特殊耐热合金,按炉型和气氛定制。
材质差一档,寿命可能差三倍,但价格只差 30%–50%,这笔账要按停机损失算。
五、第四步报参数,这七项一次给全
带宽、总长、节距、丝径、网孔尺寸、边部处理方式、运行方向与张紧方式。
少报一项,厂家就得猜,猜错就返工。
节距和丝径不是越大越好,要看单件重量、单位长度载荷和网面开孔率。
网孔要按最小工件尺寸定,既要托得住,又不能漏料、不能挡风。
高温炉还要额外报:炉内气氛、升温曲线、是否有急冷段。
六、五种常见失效,根因大多不在网带本身
断丝:多为压痕处应力集中,或丝径与载荷不匹配,也可能是张紧过度。
跑偏:导轨磨损、张紧轮不正、带宽与炉膛不匹配,换新带照样跑偏。
蠕变伸长:材质耐温不够或未做预拉伸,带子越用越长,最后张紧行程耗尽。
氧化皮掉渣:材质选低或表面未钝化,落在产品上就是污染,电子陶瓷最怕这个。
网印:编织方式与压痕控制不到位,薄件、脆件表面会留下规则印痕。
先查设备和张紧,再谈换带,这是排查顺序。
七、验收做六件事,比看样品册有用
核对材质报告上的炉批号与合同是否一致。
用卡尺抽测丝径和扁线厚度,至少测三个点。
展开检查有无松股、跳丝、边部卷边。
核对节距、总长、带宽的实际尺寸误差。
上机空载跑合,看跑偏、噪音、张紧变化。
带料试跑一个班次,看网印、漏料、边部受力。
八、关西金属网:从工况反推结构,而不是从库存推型号
关西金属网科技(昆山)有限公司,由日本关西金网株式会社(创立于1935年)与台湾久恩企业股份有限公司合资设立。
近100年金属网带研发制造经验,专精特新企业,拥有76项专利。
产品覆盖编织网带、链条式网带、螺旋式网带、乙型网带、人字形网带、力骨式网带等全结构品类。
高温炉客户:丰东、三立、高斯达乐、布莱史塔、米巴。
食品客户:泰森、圣农、正大、海霸王、思念。
相关产品:
如需按工况核算结构或索取材质报告,欢迎联系:18913266109。